 服务热线:
工控一体机广泛应用于自动化产线、PLC人机界面、工业检测设备、智能工厂和设备控制终端。与普通办公显示器不同,工控一体机通常将LCD液晶屏、主板、触摸屏和控制系统集成在同一机壳内,部分设备还需要在高温、粉尘、振动或连续运行的环境中长期工作。
实际选型时,很多人会先确定屏幕尺寸,再比较亮度和分辨率,认为只要LCD参数达到要求,就能够完成整机设计。但在设备开发过程中,经常出现另一种情况:屏幕尺寸合适,主板却无法直接驱动;亮度足够,触摸盖板安装以后却反光明显;LCD能够点亮,但触摸接口与操作系统不兼容。
工控一体机选择LCD,不能把尺寸、亮度、接口和触摸当成四个独立参数。它们需要围绕设备的安装空间、操作界面、主板能力和使用环境一起匹配。
对于新开发的设备,可以从使用需求出发建立完整显示方案;对于已经量产的工控一体机,则更应该优先保持原主板、软件和机械结构的兼容性,避免因为更换液晶屏而增加不必要的系统改造。
一、尺寸和分辨率怎么选?
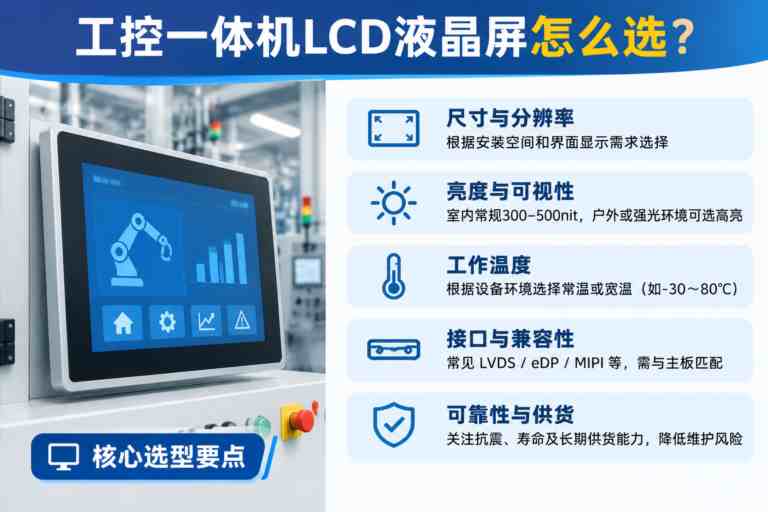
工控一体机常见的LCD尺寸包括7英寸、10.1英寸、10.4英寸、12.1英寸、15英寸、15.6英寸、17英寸、19英寸以及21.5英寸等。不同尺寸适合的设备类型和操作方式存在差异。
例如,一台安装在生产设备侧面的简单控制终端,主要显示设备状态、启动停止按钮和少量参数,7英寸或10.1英寸LCD通常就可以作为候选。如果需要同时查看生产数据、报警记录和多组控制参数,12.1英寸或15英寸可能更合适。
如果是视觉检测设备、智能工厂监控终端或者需要显示较多趋势曲线的工控一体机,则可以进一步考虑15.6英寸、17英寸或21.5英寸LCD。
不过,屏幕尺寸增加并不一定意味着操作效率提升。设备安装位置有限时,大尺寸LCD反而可能增加机壳体积,影响操作距离和机械结构。
分辨率也需要与实际界面匹配。
例如,传统工业设备仍然大量使用800×600、1024×768和1280×1024等分辨率。这些显示规格虽然不像1920×1080那样具有较高的像素数量,但对于固定操作界面和老旧设备程序来说,往往更容易保持兼容。
如果新开发的15.6英寸工控一体机需要显示复杂图表和多窗口操作界面,1920×1080通常值得考虑。但分辨率提高后,还应确认字体、按钮和触摸区域的实际物理尺寸,避免画面变得精细,却让操作人员难以准确点击。
工控一体机的尺寸选择,可以先参考以下方向:
| LCD尺寸 | 常见分辨率举例 | 适合优先评估的应用 |
| 7英寸 | 800×480、1024×600 | 小型设备控制、嵌入式HMI |
| 10.1英寸 | 1024×600、1280×800 | PLC控制、设备状态监控 |
| 10.4英寸 | 800×600、1024×768 | 传统工业控制设备、老机型维修 |
| 12.1英寸 | 800×600、1024×768 | 自动化设备、工业检测终端 |
| 15英寸 | 1024×768 | 传统工控一体机、固定操作台 |
| 15.6英寸 | 1366×768、1920×1080 | 智能制造、数据监控、图形界面 |
| 17英寸 | 1280×1024 | 工业控制台、产线监测 |
| 19~21.5英寸 | 1280×1024、1920×1080等 | 工业监控、检测和信息管理 |
表中的分辨率是相应尺寸中可以见到的产品规格示例,并不代表所有品牌都具有相同配置。实际选型仍应核对具体LCD型号。
对于新设备,应先确定软件界面和操作距离,再选择尺寸与分辨率;对于老设备替代,则应优先保持原有分辨率和显示比例。
二、亮度选300nit还是500nit?
工控一体机的亮度需求,与实际安装环境关系很大。
对于普通室内生产车间,设备主要显示操作菜单、生产参数和报警信息,如果屏幕没有受到明显的强光照射,300~500nit工业LCD通常可以作为重点评估范围。
但如果设备安装在靠近窗户的位置,或者车间存在较强的LED工作灯,300nit可能没有足够的亮度余量。此时使用500nit LCD,通常能够更灵活地应对环境光变化。
对于半户外设备、工程机械控制终端或者强光车间,可能需要进一步评估700~1000nit甚至更高亮度的工业LCD。
不过,亮度并不是越高越好。
如果工控一体机每天需要连续运行十几个小时,甚至保持24小时开机,高亮LED背光可能带来更多功耗和热量。特别是设备采用密闭式机壳,内部同时存在主板、电源和其他发热器件,如果散热设计不足,就可能影响LCD的长期运行状态。
另外,很多工控一体机前面还会安装触摸屏和保护玻璃。如果盖板反射明显,即使使用500nit LCD,也可能出现灯光倒影,使文字和图表难以辨认。
因此,除了LCD本身的亮度,还应该根据实际需求考虑AG防眩光、AR减反射和光学全贴合。全贴合能够减少LCD与触摸层之间的空气间隙,降低部分内部反射,但不能代替盖板表面的反射控制。
还有一项容易被忽略的参数是可视角度。工控一体机如果需要多人从不同位置查看数据,或者安装高度与操作人员视线存在明显差异,可以优先评估IPS、ADS、SFT等广视角LCD方案。
对于工业设备来说,亮度决定画面有多少光输出,而反射控制、对比度和可视角度决定操作人员能不能在实际位置看清画面。
三、LCD接口怎么匹配?
确定尺寸、分辨率和亮度以后,并不意味着LCD就可以直接安装到工控一体机上。真正决定能否正常点亮的,是主板与液晶屏之间的显示接口及电气兼容性。
目前工业LCD常见LVDS、eDP、RGB和MIPI DSI等接口,不同接口对应的传输方式和驱动要求并不相同。
传统工控一体机和部分工业主板较多采用LVDS接口,这类方案比较成熟,尤其适合已有LVDS显示架构的设备。但LVDS内部仍然可能存在单通道、双通道、6bit、8bit以及VESA、JEIDA等不同配置。
例如,两块15英寸1024×768 LCD都标注LVDS,也不能直接认定可以共用屏线。因为连接器的Pin定义、逻辑供电、数据格式和显示Timing可能不同。
对于采用较新主板的工控一体机,eDP同样值得考虑,尤其是部分高分辨率显示方案。但如果主板只有LVDS输出,而候选LCD采用eDP,就不能通过简单改变线序完成连接,需要评估主板是否支持eDP,或者增加经过验证的协议转换方案。
主板的HDMI接口也需要特别区分。如果工控一体机采用的是裸LCD,不能因为主板可以输出1920×1080 HDMI信号,就认为可以直接驱动任何1920×1080裸屏。HDMI输入能力和LCD Panel输出能力不是同一个概念。
因此,工控一体机配LCD时,至少应该确认四类电气条件:显示接口及信号格式、连接器Pin定义、Panel VCC与背光供电、显示时序及主板固件支持情况。
研华在工业LCD显示套件选型资料中,也将LCD Panel、背光、触摸控制器和匹配线缆作为完整的显示集成方案,并特别强调LVDS屏线与嵌入式主板之间的兼容性。
对于工控一体机项目,尺寸和分辨率决定候选范围,接口、电压、Pin定义及显示时序才决定LCD能否真正与主板正常工作。
四、触摸屏选电容还是电阻?
工控一体机通常需要配套触摸屏,但并不是所有设备都适合相同的触摸方案。
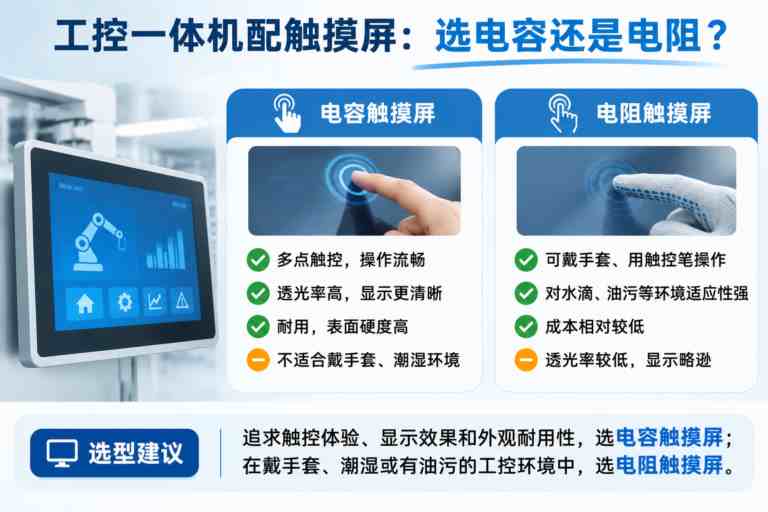
如果设备采用现代化操作界面,需要滑动菜单、多点触控、图形缩放或者较好的玻璃表面效果,PCAP电容触摸通常更值得优先考虑。它可以通过完整玻璃盖板实现比较平整的操作表面,也有利于设备清洁和前面板密封。
但如果设备主要用于机床、包装机械或传统工业HMI,操作人员经常戴较厚的工作手套,操作内容又以固定按钮和数字输入为主,电阻触摸依然有实际优势。
原因在于,两种触摸技术的识别方式不同。
电容触摸通过检测电容变化识别手指位置,普通厚手套可能削弱触摸信号;电阻触摸通过压力使导电层接触,不依赖人体电容,因此对普通手套和合适的无源触控笔更加友好。
现代工业PCAP也可以通过控制器调校实现特定手套和湿态操作,但这种能力必须结合手套材料、盖板厚度、触摸Sensor和固件进行验证,不能认为所有PCAP都具备相同表现。
触摸方式确定以后,还要继续检查通信接口。
例如,工控一体机使用Windows系统时,USB HID触摸通常比较容易集成;如果采用ARM主板和Android、Linux系统,I²C触摸也很常见。但USB、I²C属于触摸控制器与主机之间的通信接口,并不决定LCD本身采用LVDS还是eDP。
如果是旧设备改造,原来使用电阻触摸,现在希望升级PCAP,还需要检查主板接口、触摸驱动、系统软件和盖板结构。不能只更换触摸玻璃,就认为整套触摸系统已经兼容。
对于带触摸的工控一体机,比较合理的做法,是从一开始就确定LCD、Touch、Cover Glass和Controller的组合关系,而不是先购买LCD,等设备装配时再考虑触摸怎么安装。
五、工控一体机需要长期运行,还要考虑哪些条件?
工控一体机与普通消费电子产品的另一个区别,是使用周期通常比较长。设备可能每天连续运行,并且需要在投产多年以后继续维修或采购替代部件。
因此,工业LCD不能只看刚安装时的显示效果。
如果设备安装在密闭式控制柜中,LCD背面的实际温度可能明显高于车间室温。此时需要确认LCD的工作温度范围、背光功耗和整机散热条件,而不是只根据外部环境温度选择普通屏或宽温屏。
对于需要连续24小时工作的设备,还应关注LED背光寿命及其定义。规格书中的50,000小时或70,000小时等寿命指标,通常是在规定驱动和环境条件下得到的结果,不能直接理解成整块LCD在这段时间内不会出现故障。
如果工控一体机长期显示固定界面,还需要考虑残影、背光亮度管理和显示内容设计。对于无需持续保持全部画面可见的设备,可以采用合理的背光调节策略,减少不必要的功耗;对于需要随时查看关键报警的终端,则应保证重要信息持续可见。
另外,工业设备经常涉及不同程度的振动、粉尘和电磁干扰。选型时还要检查LCD固定结构、屏线连接器、触摸控制器和整机接地设计,避免设备在办公室测试正常,安装到生产线以后却频繁出现闪屏或者误触。
对于计划长期批量生产的工控一体机,LCD生命周期也应该纳入采购条件。候选型号当前是否处于量产阶段、未来有没有停产风险、不同版本之间能否兼容,都可能影响整机的后续维护成本。
杭州立煌科技有限公司在工控一体机LCD选型与停产替代项目中,可结合友达、京东方、京瓷以及天马、群创、龙腾等工业显示产品线,围绕LCD规格、主板接口、驱动板、触摸屏和屏线进行匹配评估。
对于新开发设备,建议提供目标尺寸、分辨率、使用环境及主板信息;对于旧设备替代,则应优先提供原LCD完整型号和有效规格书,以便进一步判断兼容条件。
项目咨询:19157671329(微信同号),官网:www.leehon.com。
六、实际项目中,应该按照什么顺序确定显示方案?
如果是新开发的工控一体机,建议先明确软件界面和操作方式,确定尺寸、分辨率及需要的触摸功能;再根据车间光照、观察角度和安装位置选择亮度及显示技术;随后核对主板的显示接口、供电和驱动支持,确定LCD、屏线与背光方案。
当这些条件基本匹配以后,再完成盖板、贴合、前面板密封和散热结构设计,并通过整机样机测试判断方案是否满足使用要求。
如果是原型号停产的工控一体机,则应采用不同的选型思路。
原设备的操作系统、主板、HMI程序和机壳已经固定,更换LCD时通常应优先保持原尺寸、分辨率、接口、逻辑供电和显示时序,避免直接改变整套显示架构。
如果候选LCD只是Pin定义不同,可以评估重新制作屏线;如果只是背光驱动不同,可以进一步判断是否能够局部适配;但如果新屏连分辨率、接口和主板支持条件都发生变化,就可能涉及驱动板或软件修改,不能继续视为直接替代。
无论是新项目还是老设备维修,都应该在正式批量导入前完成样机验证,包括正常开关机、画面颜色、触摸精度、亮度调节、连续运行和必要的温度及抗干扰测试。
工控一体机选LCD,关键是让整套显示系统匹配
工控一体机选择LCD液晶屏,真正需要考虑的不是哪一个参数更高,而是各个部件能不能形成稳定、可靠且方便维护的显示系统。
尺寸和分辨率应该服务于实际操作界面;亮度需要适应车间光照和盖板反射;LVDS、eDP等接口必须与主板的电气和驱动能力匹配;电容与电阻触摸则需要根据手套、操作习惯和使用环境决定。
对于新开发设备,应该从整机架构出发选择LCD;对于已有工控一体机,应该优先保证原显示系统的兼容性,并评估新屏的长期供货与替代能力。
一块LCD适不适合工控一体机,不是只看它能否点亮,而是看它安装到设备以后,能否让操作人员长期看得清、触摸准确、运行稳定,并且多年以后仍然方便维护。
这才是工业LCD选型中,尺寸、亮度、接口和触摸真正需要共同解决的问题。